Strony 11–20
« Strony 1–10 | Spis | Strony 21–30 »
Strona 11
Zwischenradwelle und Umlenkrad mit Lagerbüchse, Ölnut nach unten, einsetzen und Umlenkrad, Zwischenrad sowie Gleitschienen einbauen.
Ist das Kurbelwellenrad oder Zwischenrad mit Büchse erneuert, sollte die Fluchtabweichung ermittelt werden. Dazu Abstand von der Stirnseite des Zylinderkurbelgehäuses bis zum Zwischenrad und dann bis zum Kurbelwellenrad messen. Die Differenz dieser beiden Werte sollte nicht mehr als 0,1 mm betragen. Bei größeren Abweichungen ist der Ausgleichsring hinter dem Kurbelwellenrad auszutauschen.
Schwungrad am Flansch der Kurbelwelle anbringen. Das Schwungrad ist mit der Kurbel-welle durch eine Markierung zusammengezeichnet (siehe Bild 12).
Bild 10
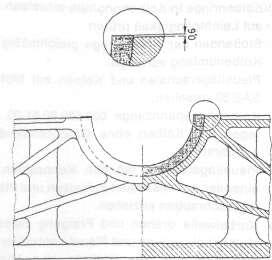
Überdeckung nach Abschneiden des Radialdichtrings
L
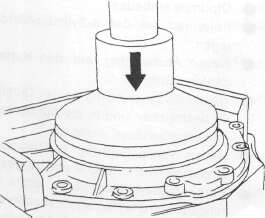
Radialdichtring, Lagerschalen und Kurbelwelle mit Motoröl SÄE 30 versehen und Kurbelwelle mit Steuerkette einlegen. Kurbelwellenlagerdeckel mit dem vorgeschriebenen Drehmoment anziehen. Axialspiel der Kurbelwelle messen. Kurbelwelle von Hand drehen und prüfen, ob sie frei läuft. Läuft die Kurbelwelle schwer, so ist eine eventuelle Versetzung der Lagerschalen durch leichte Hammerschläge mit einem Kunststoffhammer zu korrigieren. Bei den 8-Zylinder-Motoren den hinteren Radialdichtring mit einem geeigneten Werkzeug in den Deckel einpressen (Bild 11) und den Zwischenflansch montieren.
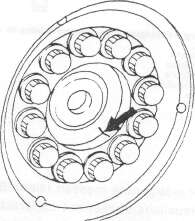
Bild 12
Kennzeichnung Schwungrad zur Kurbelwelle
Wird ein neues Schwungrad eingebaut, so muß dieses auf den gleichen Wuchtzustand wie das alte gebracht werden. Dehnschaftdurchmesser der Schrauben messen. Ist der Mindestdurchmesser erreicht, so müssen die Schrauben durch neue ersetzt werden.
Dehnscheiben einschrauben und mit Drehmoment-Voranzug und Drehwinkel anziehen, wobei die Schrauben 90° + 10° weiter gedreht werden.
Pleuelschrauben und Pleuelbüchsen prüfen und Pleuel auswinkeln. Pleuellagerdeckel montieren und Pleuelschrauben anziehen.
BIW 11
Eindrücken de* Radialdichtrings, hinten, Motortyp 116/117.
Strona 12
Kolbenringe in Koibenringnute einsetzen und auf Leichtgängigkeit prüfen. Stoßenden der Kolbenringe gleichmäßig am Kolbenumfang verteilen. Pleuellagerschalen und Kolben mit Motoröl SÄE 30 versehen.
Kolbenringspannzange 000589206100 auflegen und Kolben ohne Gewaltanwendung einführen.
Pleuellagerdeckel mit den Kennzahlen zueinander auf das Pleuel aufsetzen und Pleuellagerschrauben anziehen. Kurbelwelle drehen und Freigang zwischen Kolbenbolzenauge und Pleuel kontrollieren. In OT-Stellung des Kolbens den Abstand zwischen Kolbenboden und Zylinderkurbelgehäuse-Trennfläche messen. Die Kolbenbolzen der einzelnen Kolben nicht verwechseln.
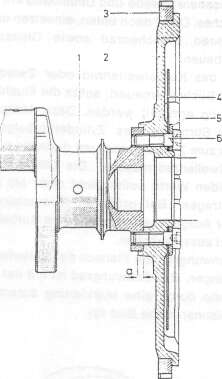
Bild 13
Anordnung Schwungrad und Mitnehmerscheibe für automatisches
Getriebe.
1. Kurbelwelle
2. Schwungrad
3. Anlagefläche
4. Mitnehmerscheibe
5. Scheibe
6. Schraube
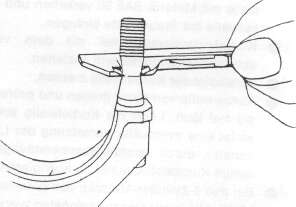
Grundbohrung messen (siehe Bild 8). Pleuellagerdeckel mit Lagerschalen montieren und Pieuelschrauben anziehen. Lagerdurchmesser messen und Radialspiel ermittein.
Das Lagerspiel kann durch Austausch der Lagerschalen korrigiert werden, dabei ist der Mittelwert des angegebenen Lagerspiels anzustreben.
Pleuelbüchse und Kolbenbolzen einölen und Kolbenbolzen von Hand eindrücken. Kolbenboizensicherung in die Nute einlegen. Die Kolben so auf die Pleuelstange montieren, daß der Pfeil in Fahrtrichtung zeigt und die Aussparung für die Haltenase der Lagerschale auf der linken Seite, in Fahrtrichtung gesehen, liegt. Bei den 8-Zylinder-Motoren so montieren, daß der Pfeil auf dem Kolben entgegen der Aussparung im Pleuel gerichtet ist.
Beim Einbau gelaufener Kolben, Kolbenringe auf Stoß- und Axialspiel prüfen.
Bild 14
Dehnschaft der Pleuelschraube messen
ölpumpe einbauen.
Kettenrad bei den 8-Zylinder-Motoren auflegen.
Neuen Abstandring auf den Kurbelwellenzapfen schlagen.
Neuen Radialdichtring an der Dichtlippe mit Öl bestreichen und in die Aufnahmebohrung im Kurbelgehäuse einlegen. Neuen Radiaidichtring in Ölwanne hmten einsetzen, wie in Bild 9 und 10 geze,gt. Kurbelgehäuse-Trennfläche leicht mit Dichtungsmasse (Haylomar) einschnüren. Ölwanne aufsetzen und Schrauben auf richtiges Drehmoment anziehen.
Strona 13
Bei den 8-Zylinder-Motoren O-Ringe zum Abdichten der Wasserkanäle erneuern und Steuergehäusedeckel mit Dichtmittel aufsetzen. Sind die Gleitschienen im Kurbelgehäuse ausgebaut worden, müssen diese noch vorher eingebaut werden. Den Lagerbolzen am Rand mit Dichtungsmasse bestreichen und Lagerbolzen einschlagen.
Auswuchtscheibe und Riemenscheibe einbauen.
Motor umdrehen und den zusammengebauten Zylinderkopf aufsetzen. Vorher jedoch kontrollieren, daß beide Flächen, d. h. des Zylinderkopfes und des Zylinderblocks, sauber und frei von Fremdkörpern sind. Außerdem sind die folgenden Punkte zu beachten:
— Keine Dichtungsmasse an der Zylinderkopfdichtung oder den Dichtflächen verwenden.
— Kurbeiwelle durchdrehen, bis Kolben Nr. 1 auf dem oberen Totpunkt im Verdichtungshub steht und Nockenwelle auf Markierung steht. Siehe Bilder 15 und 16.
— Zylinderkopfschrauben auf das vorgeschriebene Drehmoment anziehen. Reihenfolge siehe Bilder 4 und 5.
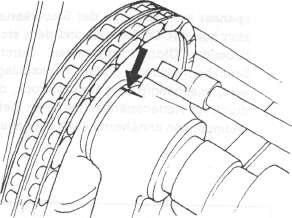
Bild 16
Markierung der Nockenwellen der Motoren M110
Befestigungsschraube mit Scheibe und Federscheibe versehen und anziehen. Motor durchdrehen und Einstellmarkierungen kontrollieren.
Wenn erforderlich, Steuerzeiten prüfen. Kettenspanner füllen, wobei man den Kettenspanner mit dem Druckbolzen nach unten bis über den Flansch in Motorenöl SÄE 10 stellt, Druckbolzen mit Hilfe einer Presse oder Standbohrmaschine 7- bis 10mal langsam bis zum Anschlag durchdrücken. Nach dem Befüllen darf sich der Kettenspanner nur ganz langsam, gleichmäßig und unter großer Kraftaufwendung zusammendrük-ken lassen.
Kettenspanner ansetzen und Befestigungsmuttern gleichmäßig anziehen. Obere Gleitschienen einbauen. Beim Motortyp M110 (280 S / 280 SE) die Steuerkette hochziehen, Umlenkrad mit der linken Hand ansetzen und Lagerbolzen mit dem Schlagauszieher einschlagen. Nockenwellenräder mit dem Abstandring und den Abstandhülsen bzw. Mitnehmer montieren.
Obere Gleitschiene einbauen. Starren Kettenspanner einbauen und von Hand spannen.
Motor durchdrehen und die beiden Einstellmarkierungen der Nockenwellen kontrollieren.
Steuerzeiten prüfen.
Kettenspanner einbauen. Der Kettenspanner wird über den Motorölkreislauf mit öl versorgt. Der erforderliche Druck im Ketten-
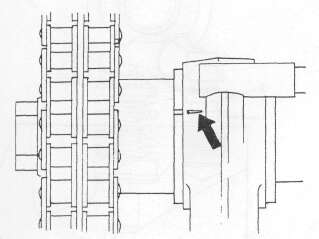
Bild 15
Markierung der Nockenwellen der Motoren M116/117
Steuerkette aus dem Radkasten anheben und auf das Nockenwellenrad auflegen. Scheibenkeil in die Nockenwelle einsetzen und die Ausgleichsscheibe auflegen, dann das Nockenwellenrad mit aufgelegter Kette auf die Nockenwelle aufbringen.
Strona 14
Spanner zum Spannen der Steuerkette setzt sich aus der Druckfeder und dem sich aufbauenden Öldruck zusammen. Durch das Druckbegrenzungs- und Rückschlagventil wird, unabhängig vom Motoröldruck, der Öldruck im Kettenspanner bei allen Betriebsbedingungen annähernd konstant gehalten.
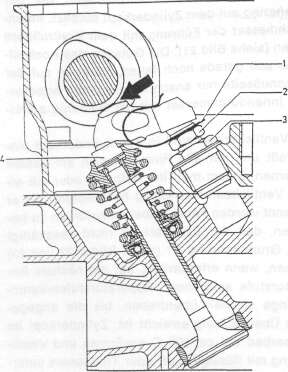
Schwinghebel einbauen. Zündverteilerantriebswelle einsetzen. Zündverteiler einbauen. Motor nochmals durchdrehen, bis auf Zünd-OT des I.Zylinders und Einstellmarkierungen an Auswuchtscheibe, Nockenwellen und Zündverteiler überprüfen. Ventilspiel einstellen. Das Spiel wird mittels einer Fühlerlehre zwischen den Gleitflächen und dem Nockengrundkreis der Nockenwelle gemessen. Beim Motortyp M110 (280 S / 280 SE) müssen vorher die Spannfedern abgenommen werden sowie die Gummidichtungen der Zündkerzenöffnungen. Die Fühlerlehre muß sich bei richtiger Einstellung stramm hindurch ziehen lassen. Zum Einstellen des Ventilspiels ist der jeweilige Nocken der Nockenwelle so zu stellen, daß sich die Spitze des Nockens nicht auf den Schwinghebel drückt, sondern entgegengesetzt und senkrecht zur Gleitfläche steht (siehe Bilder 19 und 20). Das Ventilspiel kann bei kaltem oder warmem Motor geprüft oder eingestellt werden.
HINWEIS: Da der Druckbolzen beim Motortyp M110 nicht zurückgedrückt werden kann, muß der Kettenspanner nach jedem Ausbau zerlegt und der Druckbolzen in Montagestellung «A» gebracht werden (siehe Bilder 17 und 18). Wird bei eingebautem Kettenspanner die Kette entspannt, z. B. durch Abnehmen eines Nockenwellenrades, muß folglich der Kettenspanner ausgebaut und in Montagestellung gebracht werden, da der Druckbolzen bis zum Anschlag nach vorne springt.
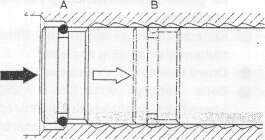
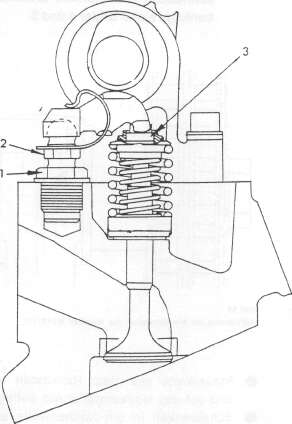
Bild 17
A : Kettenspanner in Montagestellung
B : Kettenspanner in Betriebsstellung
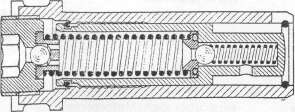
Bild 19
Ventilspiel zwischen der Gleitflache des sf.hw'”^e!j M116/117
und dem Nockengrundkreis der Nockenwelle messen, M.
1. Gewindebüchse
2. Ventileinstellschraube
3. Druckstück
Bild 18
Kettenspanner In Montagestellung
Strona 15
Getriebe am Motor anflanschen. Der Motor ist jetzt wieder einbaufertig. Abschließend den Motor mit dem vorgeschriebenen öl füllen.
Motor — Überholung und Zusammenbau der einzelnen Baugruppen
Zylinderkopf
Dichtfläche des Zylinderkopfes einwandfrei reinigen und auf Risse und Verschleiß prüfen. Überprüfen, ob die Wasserverteilungsrohre im Zylinderkopf festsitzen, gegebenenfalls verstemmen oder ersetzen. Wasserkanäle und Durchgänge von Kesselstein und anderen Verunreinigungen säubern. Zylinderkopffläche auf Verzug kontrollieren. Dazu ein Stahllineal auf die Zyiinderkopf-fläche auflegen und mit einer Fühlerlehre den Lichtspalt zwischen Lineal und Zylinderkopffläche ausmessen. Alle Ventile und Ventilsitze sind auf Verschleiß oder Beschädigung zu kontrollieren und wie erforderlich zu reparieren oder erneuern. Ventilfedern auf ihre ungespannte Länge und Belastung hin kontrollieren und alle Federn erneuern, die nicht den in der Maß- und Einstelltabelle (Seite 115) angeführten Werten entsprechen. Zur einwandfreien Kontrolle der Ventilfedern sollte ein vorschriftsmäßiges Federprüfgerät verwendet werden. Die Ventilführungen mit einem Kontrolldorn auf Verschleiß überprüfen (Bild 21).
Läßt sich die Ausschußseite in die Bohrung ein-schieben, muß die Ventilführung erneuert werden. Die Ventilführung wird mit dem Ausschlag-dorn herausgeschlagen. Können noch Ventilführungen mit Normalmaß 1 eingebaut werden, Ventilführung mit Hilfe des Einschiagdornes einschlagen, bis der Sprengring am Zylinderkopf anliegt. Müssen Ventilführungen der Reparaturstufen eingebaut werden, die Grundbohrung mit der entsprechenden Hand-Raumnadel bearbeiten. Ventilführung so auswählen, daß die vorgeschriebene Überdeckung eingehalten wird.
Bild 20
Ventilsteuerung der Motoren M110.
1. Spannfeder
2. Ventileinstellschraube
3. Gewindebüchse
4. Oruckstück
Bei nicht ausreichender Einstellmöglichkeit Druckstück (3) bzw. (4) erneuern. Sie stehen in verschiedenen Stärken zur Verfügung. Liegt das Drebmoment der Ventileinstellschraube unter 20 Nm (2 kpm), Ventileinstellschraube (2) oder Ventileinstellschraube mit Gewindebüchse erneuern. Ventilhaubendeckel aufsetzen und festschrauben.
Ansaug- und Auspuffkrümmer, Vergaser, Kraftstoffpumpe, Thermostatgehäuse, Wasserpumpe und Lüfter anbringen, ölfilter und ölmeßstab mit Rohr anbauen. Drehstromlichtmaschine und Keilriemen anbringen.
Zündkerzen einschrauben. Motorträger anschrauben. Mitnehmerscheibe mit einem passenden Zentrierdorn in der Innenseite des Schwungrades montieren.
Kupplung anbringen und gleichmäßig übers Kreuz auf vorgeschriebenes Drehmoment anziehen.
Alle verbleibenden Motorteile wieder montieren.
Strona 16
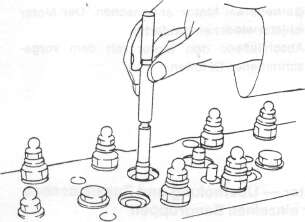
Hilfe des Eindrückdorns einschlagen, bis der Sprengring auf dem Zylinderkopf aufsitzt. Innendurchmesser der Führung mit dem Kontrolldorn prüfen (siehe Bild 21). Die Gutseite des Kontroll-dorns soll gerade noch fallen, dagegen auf der Ausschußseite nur anschnabeln. Wenn erforderlich, Innendurchmesser mit der Reibahle aufreiben.
Die Ventiisitzringe sind in den Zyünderkopf eingepreßt und der alte Ring läßt sich am besten entfernen, indem man ihn aufbohrt oder mit einem Ventilsitzdrehwerkzeug herausdreht, bis er getrennt werden kann. Dabei ist natürlich zu beachten, daß der Zylinderkopf nicht beschädigt wird. Grundbohrung D1 (siehe Bilder 22 und 23) messen, wenn erforderlich, auf die nächste Reparaturstufe aufdrehen. Reparaturstufen-Ventil-sitzringe so weit überdrehen, bis die angegebene Überdeckung erreicht ist. Zylinderkopf im Wasserbad auf ca. 90° C erwärmen und Ventilsitzring mit flüssiger Luft oder Trockeneis unterkühlen. Ventilsitzring mit einem geeigneten Dorn einschlagen.
Bild 21
Innendurchmesser der Ventilführung mit dem Kontrolldorn prüfen.
Grundbohrung reinigen. Zylinderkopf im Wasserbad auf ca. 80 bis 90° erhitzen und, wenn möglich, Ventilführung mit Trockeneis unterkühlen. Ventilführung mit etwas Talg bestreichen und mit
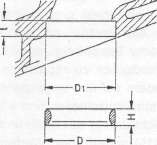
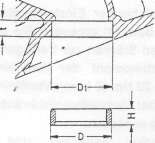
Bild 22
Masse der Grundbohrung des Ein- und Auslass-Ventilsitzringsim Zylinderkopf, Motor M116/117.
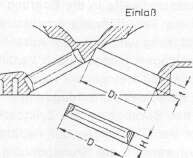
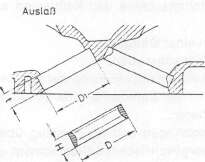
Bild 23
Masse der Grundbohrung des Ein- und Auslass-Ventilsitzrings im Zylinderkopf, Motoren M110.
Strona 17
Einlaß
D1
D
t
H
Normalmaß
46,00/46,01
46,10/46,09
10,30/10,80
10,50/10,40
Reparatur-Stufen
max. bis 47, 00
47,30 1)
10,30/10,80
10,50/10,40
Auslaß
D1
D
t
H
Normalmaß
40,00/40,01
40,10/40,09
10,30/10,80
10,50/10,40
Reparatur-Stufen
max. bis 41,00
41,30′)
10,30/10,80
10,50/10,40
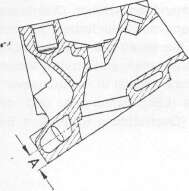
Die Bearbeitung des Ventilsitzringes mit einem Ventilsitzdrehwerkzeug oder mit einer Ventilsitzschleifmaschine vornehmen. Mit einem Ventil den Größt-Abstand «A» (Bilder 24 und 25) messen, eventuell Ventilsitzringe erneuern (siehe letzter Abschnitt). Ventilsitze nach den gegebenen Maßen bearbeiten. Dann den Schlag des Ventilsitzes messen. Ventilsitzbreite messen, wenn erforderlich, oben und unten mit 70° korrigieren, 15° oben und 60° unten.
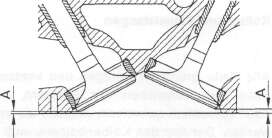
Bild 25
Mindestabstand «A» der Ventile – Motoren M110.
ACHTUNG: Die Auslaßventile sind natriumgefüllt. Beim Verschrotten Sicherheitsmaßnahme beachten. Natriumgefüllte Ventile dürfen wegen Explosionsgefahr nicht eingeschmolzen oder zu Werkzeugen (Durchschlag usw.) verarbeitet werden, ohne daß vorher die Natriumfüllung entfernt wird. Vorsicht beim Entfernen des Natriums aus den Ventilen, da Natrium mit Wasser und wässerigen Lösungen außerordentlich heftig und explosionsartig reagiert und durch das entstehende Wasserstoffgas Brände entstehen können, Natrium aus angesägten und aufgebrochenen Ventilen kann in einer Mischung von 2 Liter Spiritus und 1 Liter Wasser in einem Gefäß im Freien neutralisiert werden.
Bild 24
Mindesttiefe «A» des Kompressionsraumes der Motoren M116/17.
HINWEIS: Vor dem Bearbeiten Ventile reinigen. Höhe des Ventiltellers messen und den Ventilschlag prüfen. Bei erreichen der Grenzwerte Ventile erneuern.
Strona 18
Ventüschaft-Abdichtung erneuern. Ventilschaft an der Nut entgraten und Ventilschaft und Ventilführung reinigen. Eingeschlagene Ventilkegelhälften und Ventilfederteller erneuern. Montagehülse, die den neuen Ventilschaft-Abdichtungen beigelegt ist, über den Ventilschaft schieben. Nur beim Einlaßventil erforderlich. Neue Ventilschaft-Abdichtung leicht einölen und von Hand aufschieben. Montagehülse abnehmen, Montagedorn ansetzen und Ventilschaft-Abdichtung auf die Ventilführung drücken. Ventilfeder einbauen. Das Prüfen und Einstellen des Ventilspiels wurde schon auf Seite 13 beschrieben.
Beim Zusammenbau der Kolben und Pleuelbüchsen sind folgende Punkte zu beachten:
— Pleuelstange und Pleuelstangendecke! sind zusammen gezeichnet.
— Der Pleuelstangenschaft darf keine Querriefen und Kerben aufweisen.
— Kolbenbolzen und Kolbenbolzenauge einölen, ehe der Kolbenbolzen eingepreßt wird.
— Stoßenden der Kolbenringe gleichmäßig am Kolbenumfang verteilen.
— Die Kolben so auf die Pleuelstange montieren, daß der Pfeil in Fahrtrichtung bei den 8-Zylinder-Motoren zur Motormitte zeigt.
Kolben und Pleuelstangen
Kurbelgehäuse
Alle Teile gründlich reinigen und kontrollieren. Falls Teile Anzeichen von Fressern, Kratzern oder Verschleiß aufweisen, müssen sie erneuert werden. Der Sitz des Kolbenbolzens muß so geschaffen sein, daß sich der Bolzen bei Zimmertemperatur leicht ins Pleuel schieben läßt. Die Kolbenbolzen der einzelnen Kolben dürfen nicht verwechselt werden. Das Höhenspiel der Kolbenringe in den Nuten des Kolbens ausmessen, indem man die Kolbenringe der Reihe nach in die jeweilige Nute einsetzt. Als nächstes der Reihe nach alle Kolbenringe in die Zylinderbohrungen einsetzen. Mit einem umgekehrten Kolben die Ringe ca. 20 mm nach unten drücken. Dadurch sitzen sie gerade in den Bohrungen. Eine Fühlerlehre in den Spalt zwischen den beiden Ringenden einschieben, um das Kolbenringstoßspiel auszumessen. Wenn nur die Kolbenringe erneuert werden, sollte dieses Spiel am unteren Ende der Bohrung gemessen werden, da an dieser Stelle das kleinste Laufspiel ist. Wiederverwendbare Pleuelstangen auf Verbiegung und Verdrehung kontrollieren. Pleuel, die infolge eines Lagerschadens überhitzt wurden (Blauverfärbung), dürfen nicht wieder verwendet werden. Ais Ersatzteil werden Pleuel mit bearbeiteter Pieuel-büchse ausgeliefert. Bohrung für Pleuelschraube prüfen, dazu Pleuelstangendeckel auf eine Pleuelschraube aufstecken. Bewegt sich der Pleuelstangendeckel durch sein Eigengewicht nach unten, muß das Pleuel erneuert werden.
Bei jeder größeren Überholung alle Hohlräume und Kanäle einwandfrei reinigen und alle Reste alter Dichtungen oder Dichtungsmasse entfernen. Dies gilt besonders für die ölkanäle. Den Zylinderblock genau kontrollieren, ob sich Risse oder Sprünge gebildet haben und die Zylinderblockfläche auf Unebenheiten überprüfen. Außer der Sichtkontrolle ist besonders bei einer Beanstandung «Hoher Ölverbrauch» eine Ver-messung’der Zylinderbohrungen unumgänglich. Dazu die gereinigten Zylinderbohrungen mit einem Innenmeßgerät an drei Meßstellen fBüd 26) und zwar einmal in Richtung der Kolbenbolzenachse (Längsrichtung A) und dann senkrecht dazu (Querrichtung B) messen. Bei nicht ausge-
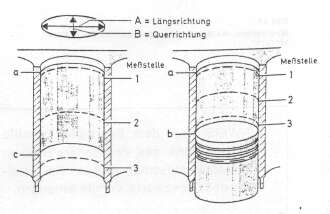
Bild 26 Zylinderbohrungen messen.
Strona 19
>
bauten Kolben liegt die Meßstelle 3 knapp über dem auf dem unteren Totpunkt stehenden Kolben. Maßangaben und Toleranzen sind im Abschnitt Maß- und Einstelltabelle (Seite 111) enthalten. Werden die Zylinderbohrungen gebohrt, soll die Materialzugabe zum Honen nicht mehr als 0,05 mm betragen
Schwungrad
Der Einbau des Schwungrads wurde auf Seiten 10 geschildert. Bei Wiederverwendung des alten Schwungrades, die Fläche auf Risse und Verschleiß überprüfen.
Zwischenflansch
Kurbelwelle und Schwungrad
Kurbelwelle gründlich in Waschbenzin reinigen und kontrollieren, daß die Ölbohrungen sauber und frei sind. Lagerzapfen auf Unrundheit und Verjüngung überprüfen. Kurbelwelle zwischen zwei Spitzen einer Drehbank einspannen oder in zwei Prismen einlegen und mit Hilfe einer Meßuhr den Schlag der Kurbelwelle ausmessen. Das Ausmessen der Haupt- und Pleuellager wurde auf Seiten 9—11) beschrieben.,Die Haupt- und Pleuellagerspiele können auch unter Verwendung von Plastigage-Kunststoffdraht (Bezugsadresse: K. H. Ern, Schinkelstr. 46—48, D-4 Düsseldorf) ausgemessen werden. Ein Stück Plasti-gage-Draht über die gesamte Länge des Lagerzapfens auflegen und die Lagerschale mit dem Lagerdeckel anbringen. Die Lagerdeckel auf das betreffende Anzugsdrehmoment anziehen. Lagerschale mit Lagerdeckel wieder abnehmen und die Breite des jetzt flachgedrückten Drahtes mit der im Plastigage-Satz mitgelieferten Lehre ausmessen. Ehe neue Lagerschalen für die Haupt-und Pleuellager der entsprechenden Größe bezogen werden können, muß festgestellt werden, auf welche Größe die Hauptlager- und Kurbelzapfen nachzuschleifen sind. Das Axialspiel der Kurbelwelle ausmessen, indem man mit einem Holzkeil von beiden Seiten jeweils zur gegenüberliegenden Seite drückt. Das gemessene Spiel muß innerhalb der gegebenen Maßangaben liegen. Das Rillenkugellager für den Zapfen der Getriebeantriebsweile ist bei einer Motorüberholung grundsätzlich zu ersetzen. Kugellager und Verschlußring zusammen mit dem Abzieher 1365890/3300 abziehen. Das neue Kugellager mit Wälzlagerfett versehen und mit einem geeigneten Dorn in die Kurbelwelle einschlagen. Verschlußring einschlagen.
Wird ein Zwischenflansch eingebaut, so muß er zentriert werden. Zwischenflansch in die Paßstifte am Kurbelgehäuse einsetzen und die Befestigungsschrauben leicht anziehen. Eine Meßuhr an der Kurbelwelle befestigen und den Taststift am Außendurchmesser der Rundzentrierung des Zwischenflansches ansetzen. Kurbelwelle drehen und Höhenschlag messen. Beim Drehen der Kurbelwelle darauf achten, daß der Taststift der Meßuhr nicht in der Aussparung am Zwischenflansch hängen bleibt. Durch leichte Schläge auf den Zwischenflansch den Höhenschlag berichtigen. Ist der Höhenschlag zu groß, Zwischenflansch abbauen, beide Paßstiftbohrungen auf 12,1 bis 12,2 mm aufbohren, stärkere Paßstifte einsetzen und den Meßvorgang wiederholen.
Nockenwelle und Steuerantrieb
M110-Motoren (280 S l 280 SE) Die Nockenwellen sind in einem Nockenwellengehäuse gelagert. Die linke Nockenwelle ist in 7 und die rechte in 8 Lagern gelagert. Das Nockenwellengehäuse ist als Normal, 1. und 2. Reparaturausführung erhältlich, so daß die Lagerstellen zweimal nachgeschliffen werden können. Das Nockenwellengehäuse darf nur planbearbeitet werden, wenn an den Trennflächen mechanische Beschädigungen sichtbar sind. Ein verzogenes Nok-kenwellengehäuse paßt sich wieder beim Festziehen an den Zylinderkopf an.
M116/117-Motoren (350 SE l 450 SE)
Beide Nockenwellen sind in fünf Lagerbök-
Strona 20
ken gelagert. Die Nockenwellenlagerzapfen können nachgeschliffen werden, wofür zwei Nockenwellenlager mit Reparaturstufen zur Verfügung stehen. Es ist zu beachten, daß das ölrohr für die Außenschmierung der Schwinghebel immer mit neuen Plastik-An-schlußstücken zu versehen ist, sollten diese entfernt worden sein.
Schwinghebel nach unten drücken und Ventillehre so einführen, daß das Ventilspiel vollständig aufgehoben ist. Meßuhr so befestigen, daß der Taststift unter einer Vorspannung von mindestens 2 mm auf dem Ventilteller aufsitzt. Skala drehen, bis der große Zeiger auf Null steht. Der Taststift der Meßuhr muß genau auf dem Ventilfederteller aufsitzen. Motor in Drehrichtung weiter drehen, bis der Zeiger der Meßuhr 0,40 mm weniger, also die Zahl 60, anzeigt.
Dann die Vorspannung der Meßuhr auf der Millimeter-Skala (kleiner Zeiger) ablesen. In dieser Stellung den Wert an der Auswuchtscheibe ablesen. Er muß mit dem Wert «Einlaß öffnet» in der Maß- und Einstelltabelle (Seite 119) übereinstimmen. Motor weiter drehen, bis das Ventil beim Schließen noch 0,40 mm aufgehoben ist. Die Vorspannung muß gleich sein wie beim Öffnungsbeginn. Das Schließende am Schwingungsdämpfer ablesen.
Überprüfung der Nockenwellen
Nockenwellenlager und Lagerzapfen kontrollieren, ob die Maße innerhalb der angegebenen Werte liegen (siehe Seite 119). UnterVerwendung von Prismen und einer Meßuhr kontrollieren, ob der Schlag der Nockenwellen nicht mehr als den angegebenen Wert hat. Verschleiß oder Beschädigungen an den Nocken können Störungen in der Ventilsteuerung hervorrufen. Die Steuerzeiten der Nockenwellen sollten dann überprüft werden. Im Normalfall und bei Montagearbeiten genügt es, die Markierungen (siehe Bilder 15 und 16) in OT-Stellung des Motors zu überprüfen. In besonderen Fällen, z. B. Leistungsbeanstandungen, ist nachstehende Prüfung und Einstellung des Öffnungsbeginns am Einlaßventil des 1. und bei den 8-Zylinder-Motoren auch des 6. Zylinders durchzuführen. Die Steuerzeiten werden bei 2 mm Ventilhub gemessen. Dazu muß das Ventilspiel aufgehoben werden.
Prüfen der Steuerzeiten bei M110-Motoren (280 S/280 SE)
@ Beide Schwinghebel am I.Zylinder mit dem Ein- und Ausbauwerkzeug 110589046100 ausbauen. Dazu an der Kurbelwelle drehen, bis die Nockenspitze nach oben steht.
Prüfen der Steuerzeiten bei M1 „t6/117-Motoren
(350 S E / 450 SE)
0 Zündkerzen herausschrauben.
£ Kennzahl der Nockenwelle feststellen. Die Kennzahl ist auf dem hinteren Ende der Nok-kenwelle eingeschlagen.
£ Motor an der Kurbelwelle durchdrehen, bis die Spitze des Einlaßnockens des zu messenden Zylinders senkrecht nach oben steht. Der Motor darf nicht an der 'Schraube des Nockenwellenrades durchgedreht werden und während der Messung auf keinen Fall rückwärts drehen, da sich sonst erhebliche Meßfehler ergeben.
0 Spannfeder von der Einstellschraube herausdrücken.
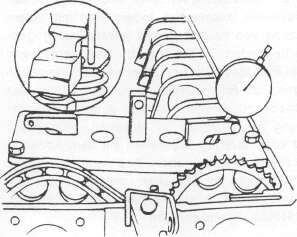
Bild 27
Prüfwerkzeug für Steuerzelten der Motoren M110