Strony 24–33
« Strony 14–23 | Spis | Strony 34–43 »
Strona 24
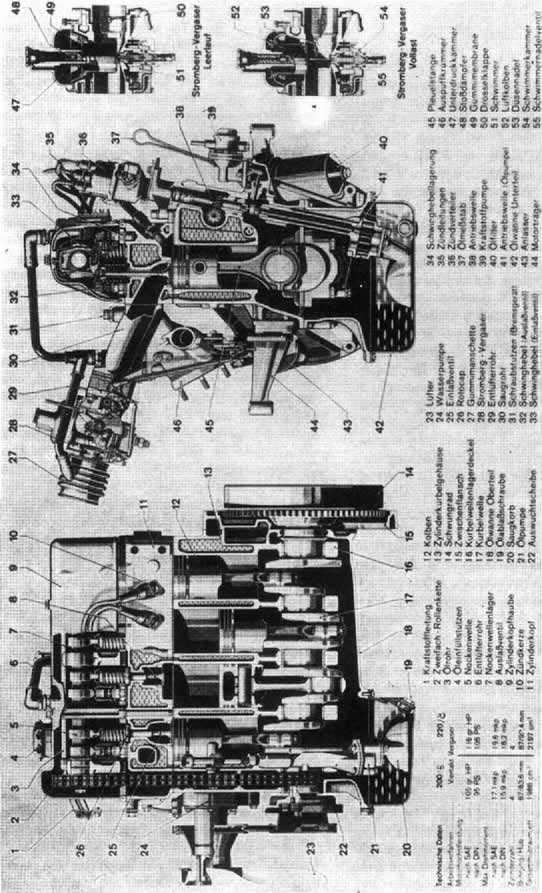
Allgemeines, Motor
auf ihre Unterlage drückt, ist das Kilopond (kp). Bisher wurden diese Unterschiede kaum beachtet. Für die Mechanikerpraxis bringen diese Bezeichnungen keine Umstellung. Drehmomentschlüssel, Federwaagen und Manometer blei-
ben. Trotzdem werden diese Bezeichnungen hier angewandt, da sie auch in anderem Schrifttum mehr und mehr an Boden gewinnen. Kp statt kg für die Kraft, kp/cm2 statt kg/cm2 für den Druck, mkp für Drehmoment und Arbeit.
Strona 25
Motor
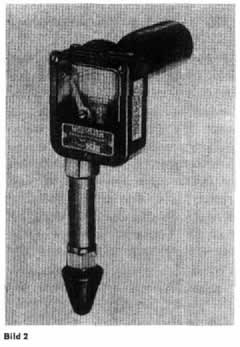
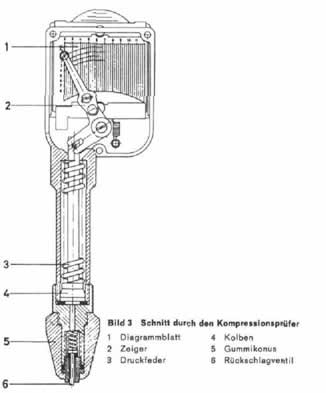
7000 Stuttgart-N., Heilbronner Straße 67-75, ist der Kompressionsdruck zu prüfen, der Aufschluß über den Zustand von Kolben und der Ventile gibt. Bei einer Abweichung von mehr als 3 atü der einzelnen Zylinder untereinander, ist die Zylinderdichtheit noch mit dem CLT-Ge-rät (Druckverlustmesser) zu überprüfen. Um den Kompressionsdruck zu messen, ist zuerst das Ventilspiel zu kontrollieren und nachzustellen (Siehe Seite 12). Nachdem der Motor betriebswarm geworden ist (Kühlwassertemperatur 70 bis 80 Grad Celsius), werden die Zündkerzen mit dem Kerzenschlüssel herausgeschraubt. Damit sich vor dem Druckschreiber keine Ölkohlenreste und Rußteilchen festsetzen können, läßt man den Motor mit Hilfe des Anlassers einige Male drehen. Nun wird der Druckschreiber mit einem Diagrammblättchen versehen und mit dem Gummikonus in die Zündkerzenbohrung des zu prüfenden Zylinders gedrückt. Der Motor ist nun mit dem Anlasser etwa 5 Sekunden durchzudrehen, dann ist Vollgas zu geben, damit eine gute Zylinderfüllung gegeben ist. Der Schreibstift zieht auf dem Wachspapier eine rote Kurve. Steht die Kurve, so ist das Ventil im Druckschreiber zu entlasten. Dann das Diagramm-blättchen einen Zahn höher rücken und den nächsten Zylinder prüfen. Der Vorgang ist zu wiederholen, bis alle vier Zylinder überprüft sind. Bei dem Durchdrehen des Motors in den einzelnen Prüfphasen ist die Dauer des Dre-hens möglichst gleichzuhalten. Der Mindest-Kompressionsdruck soll ca. 8,5 atü, der normale Druck 10 bis 11 atü betragen. Die Abweichung der einzelnen Zylinder darf nicht höher als 1,5 atü sein. Bei einet darüber hinausgehenden Undichtheit der Zylinder ist mit dem CLT-Druckverlust-Testgerät zu messen.
Der Druckverlust-Tester ist an die normale Preßluftleitung anzuschließen und zu eichen. Zum Einsatz des Gerätes entsprechend der Anleitung des Herstellers, ist der Kolben des I.Zylinders auf o.T. zu stellen, dazu die Kurbelwelle in Drehrichtung drehen, bis die O.T.-Markierung auf dem Gegengewicht mit dem Zeiger am Zylinderkurbelgehäuse übereinstimmt. Das Aus-und Einlaßventil des I.Zylinders muß geschlossen sein. Der Druckschlauch des Gerätes wird mit dem Schlauch, der in das Zündkerzenloch eingeschraubt ist, gekoppelt, dabei darf sich der Motor nicht drehen. Dreht sich dabei die Kurbelwelle in Drehrichtung oder in Gegenrichtung, so ist die Kurbelwelle jeweils in Drehrichtung zu drehen, bis die o.T.-Markierung auf dem Gegengewicht wieder mit dem Zeiger übereinstimmt. Am Instrument des Gerätes sind die
Arbeiten am Motor,
die ohne diesen auszubauen,
durchgeführt werden können
Kompressionsdruck prüfen
Mangelhafte Kompression bringt schlechten, unregelmäßigen Lauf, hohen öl- und Kraftstoffverbrauch und übermäßigen Rauch des Motors mit sich. Mit Hilfe des Kompressionsdruckschreibers der Firma Moto-Meter, Hermann Schleich GmbH,
Strona 26
Motor
«Prozent Druckverlust» abzulesen, dabei hören, ob Luft durch den Vergaser, den Auspuffkrümmer oder das Kurbelgehäuse entweicht, beobachten, ob im Kühlwasser Luftblasen aufsteigen. Die Prüfung ist nach jeweiligem Drehen der Kurbelwelle in den anderen Zylindern entsprechend der Zündfolge 1—3 — 4 — 2 durchzuführen. Wird ein höherer Druckverlust als
25 Prozent abgelesen, so ist öl auf den Kolbenboden zu spritzen, damit der Druckverlust über dem Kolben beseitigt wird. Wenn bei der Messung, die in diesem Zustand erfolgt, noch ein Druckverlust über 5 Prozent vorhanden ist, so entsteht der Druckverlust an den Ventilen, einer schadhaften Zylinderkopfdichtung oder durch Risse im Zylinderkopf. Bei einem undichten Einlaßventil ist ein Blasgeräusch im Vergaser, bei einem undichten Auslaßventil ein Blasgeräusch tm Auspuffkrümmer hörbar. Bei undichten Ventilen ist das Ventilspiel zu kontrollieren bzw. die Ventildrehvorrichtung (Rotocap) der Ventile soweit wie nötig zu ersetzen. Zeigen sich Luftblasen im Kühlwasser, so ist die Zylinderkopfdichtung defekt oder im Zylinderkopf ist ein Riß. Abbau des Zylinderkopfes. Ist die Dichtung in Ordnung, dann ist der Zylinderkopf warm abzudrücken. Bei Zylinderdichtheit-Messung mit dem CLT-Gerät dürfen die folgenden Werte nicht überschritten werden:
Gesamtanzeige
nicht über 25% Verlust
an Verteiler und Zylinderkopfdichtung
max. 5 %
an Kolben und Kolbenringen max. 20%
Ist das CLT-Gerät nicht vorhanden, so wird etwas öl (ca. 100 ccm) in die Zündkerzenöffnung gespritzt und die Kontrolle mit einem neuen Diagrammblättchen wiederholt. Wird jetzt eine höhere Kompression und ein geringerer Unterschied zwischen den Zylindern aufgeschrieben, so liegt die Ursache bei den Kolben und Kolbenringen. Die Undichtigkeit ist durch das eingespritzte öl vorübergehend aufgehoben worden. Bleibt die Kompression mit dem eingespritzten öl gleich schlecht, so sind die Ventile undicht bzw. die Ventildrehvorrichtungen defekt.
Ersetzen einer gelängten Zweifach-Rollenkette bei eingebautem Motor
Zylinderkopfhaube, Zündkerzen und Schwinghebelböcke ausbauen. Der Ausbau der Sehwing-hebelböcke ist nicht unbedingt erforderlich, jedoch empfehlenswert, um Beschädigungen an den Ventilen und an den Kolben zu vermeiden,
falls beim Drehen des Motors zum Einziehen der Kette, die Kette auf dem Nockenwellenrad überspringt.
Zum Ausbau der gelängten Kette sind die beiden Kettenbolzen eines Gliedes aufzuschleifen und das Glied herauszunehmen: Die neue Kette ist mittels Kettenschloß mit der alten Kette zu verbinden und auf das Nockenwellenrad aufzulegen. Die Federsicherung auf dem Steckglied ist richtig aufzusetzen, damit das Kettenschloß bei einem eventuellen Anlaufen nicht herausgeschoben werden kann. Die Kurbelwelle ist mittels Ringschlüssel an der Bundschraube für die Befestigung der Keilriemenscheibe langsam zu drehen. Das freiwerdende Ende der alten Keüe ist laufend, wie die neue Kette eingezogen wird, herauszuziehen. Steckglied aus den beiden Ketten herausnehmen und die neue Kette mit dem Steckglied verbinden. Die Sicherung ist mit dem geschlossenen Ende in Drehrichtung aufzubringen. Einbau des Kettenspanners und entlüften desselben. Siehe Seite 11). Schwinghebel einbauen und Einstellung des Ventilspieles (Siehe Seite 12). Einstellung der Kurbelwelle zur Nockenwelle prüfen. Zur Kontrolle der Einstellung der Nockenwelle zur Kurbelwelle befindet sich auf dem 1. Nockenwellenlager und der Ausgleichscheibe der Nockenwelle je eine Strichmarkierung. Der I.Kolben steht auf dem Verdichtungshub. Gegebenenfalls ist das Nockenwellenrad auszubauen, dfe Kette auf dem Nockenwellenrad umzusetzen und das Nockenwellenrad wieder aufzubringen. Einbau der Zündkerzen und die Zylinderkopfhaube aufsetzen.
Ventilanordnung
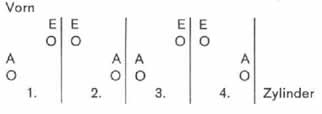
Schwinghebel ausbauen und Ventilschaft- Abdichtung bei montiertem Zylinderkopf ersetzen
Spannfeder aus der Einkerbung am Schwinghebel oben herausdrücken und über die Kugelpfanne des Schwinghebels herausnehmen. Dabei, muß die Nockenwelle jeweils so gedreht werden, daß die Schwinghebel nicht durch die Nockenwelle belastet sind. Beim Drehen der Nockenwelle muß die Bundschraube der Kurbelwelle benutzt werden. Aus- und Einbauwerkzeug 112 589 08 61 00 an der
Strona 27
Motor
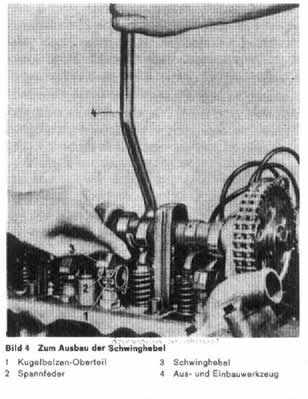
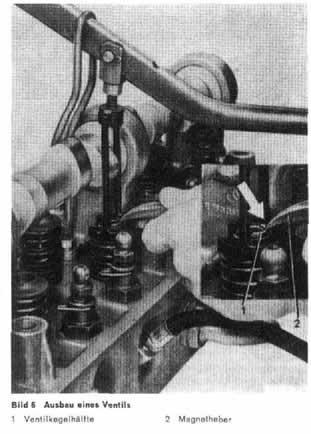
Nockenwelle und am Ventilteller ansetzen. Nun das Ventil zur Entlastung der Schwinghebel nach unten drücken. Schwinghebel aus dem Kugelbolzenoberteil herausheben und abnehmen. Gleitflächen und Kugelpfanne des Schwinghebels, falls beschädigt, den Schwinghebel ersetzen.
Kolben des Zylinders, an dem die Ventilschaftabdichtung zu erneuern ist, ist auf Zünd-o.T. zu stellen. Nun das Zylinderdichtheitsprüfgerät CLT-228 anschließen, um das Auslaßventil abzustützen. Ist das Gerät nicht vorhanden, ist der Schlauch der Preßluftanlage an die Zündkerzenbohrung anzuschließen und der Kompressionsraum mit ca. 5 atü Druck zu versehen. Mittels Hammerschlag auf den Ventilfederteller und die Ventilkegelhälften zu lösen. Mit dem obengenannten Aus- und Einbauwerkzeug 112 589086100 sind die Ventilfederteller nach unten zu drücken, bis die Ventilfederhälften herausgenommen werden können. Nun den Ventilfederteller, Ventilfeder und die Ventilabdichtung herausnehmen. Damit die Ventilführung nicht beschädigt wird, ist das selbstangefertigte Abdrückwerkzeug zu benützen. Der Einbau des neuen Ventilschaft-Abdichtringes erfolgt umgekehrt wie der Ausbau. Es ist dabei darauf zu achten, daß die Ventile ohne Grat, die Ventilkegelhälften und die Federteller nicht ausgeschlagen sind. Um die Abdichtung nicht beim Einbau zu beschädigen, sind sie vor dem Einbau einzuölen und über das Ventil selbst eine Plastikhülle zu schieben. Zum Aufschieben
der Ventilschaftabdichtung auf die Ventilführung, sind die gezeigten Montagedorne anzufertigen. Im eingebauten Zustand muß der Spalt zwischen den Ventilkegelhälften rechts und links gleich sein. Der dann folgende Einbau des Schwinghebels erfolgt umgekehrt wie der Ausbau. Nun das Ventilspiel prüfen und einstellen. (Siehe Seite 12). Aufbauen der Zylinderkopfhaube. Auf den richtigen Sitz der Dichtung achten. Motor laufen lassen und die Haube an der Auflagefläche auf Dichtheit prüfen.
Steuerzeiten prüfen
(Nockenwelle Kennzahl 61)
Die Kontrolle der Steuerzeiten in Winkelgraden der Kurbelwelle ist bei dem normalen Ventilspiel (Einlaß 0,08, Auslaß 0,20 mm) bei kaltem Motor zu ungenau, daher sind die Steuerzeiten bei einem angenommenen Ventilspiel von 0,4 mm errechnet und angegeben. Einlaßventil öffnet vor o.T. 11° Einlaßventil schließt nach u.T. 47° Auslaßventil öffnet vor u.T. 48° Auslaßventil schließt nach o.T. J6°
Der Mindestabstand zwischen Einlaßventil und Kolben bei Kurbelwellenstellung 5° nach Überschneidungs-o.T. beträgt 0,9 mm. Die Prüfung hat wie hier beschrieben zu erfolgen: Abnehmen der Zylinderkopfhaube, ausschrau-
Strona 28
Motor
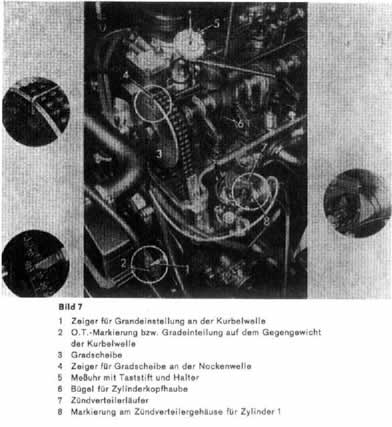
der Taststift mit einer Vorspannung von 2 mm senkrecht auf dem Ventilteller des Einlaßventils des I.Zylinders aufsitzt. Nun die Skala der Meßuhr auf 0 stellen. Der Taststift muß senkrecht aufsitzen, da sich sonst Meßfehler ergeben. Beachten, daß der Kettenspanner einwandfrei entlüftet sein muß. Die Kurbelwelle während der ganzen Messung nur in Motordrehrichtung drehen. Zuerst drehen, bis die Meßuhr 0,4 mm weniger, also die Zahl 60 anzeigt. Jetzt die Vorspannung der Meßuhr am Zeiger für die ganzen Millimeter und auf der Gradscheibe den Öffnungsbeginn des Einlaßventils ablesen. Ist die Gradscheibe an der Nockenwelle befestigt, so muß der abgelesene Wert verdoppelt werden.
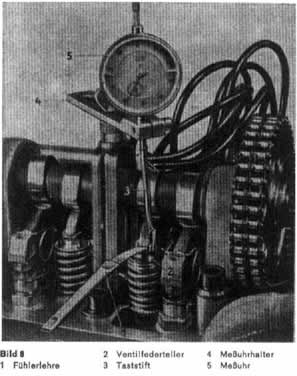
ben der Zündkerzen. An der Nockenwelle oder an der Kurbelwelle ist eine 360°-Scheibe und am Motor ein Zeiger zu befestigen. Wird die Gradscheibe an der Nockenwelle befestigt, so müssen die abgelesenen Werte verdoppelt werden. Die Steuerzeiten sind am Ein- und Auslaßventil des I.Zylinders zu messen. Um den Kolben des I.Zylinders auf o.T. (Zünd-o.T.) zu stellen, ist die Kurbelwelle an der Bundschraube in Motordrehrichtung zu drehen, bis am Schwingungsdämpfer bzw. an der Auswahlscheibe die o.T.-Markierung mit dem Zeiger übereinstimmt. Der Zündverteiler-Rotor muß auf die Markierung für Zylinder 1 am Zündverteilergehäuse zeigen. Nun die Gradscheibe so drehen, daß der angebrachte Zeiger auf die Oc-Marke zeigt. Jetzt festziehen. Die Kurbelwelle in Motordrehrichtung weiterdrehen, bis die Nockenspitze des zugehörigen Ventils senkrecht von der Gleitfläche des Schwinghebels wegzeigt. Bei der Messung ist das normale Betriebsventilspiel mittels einer Fühllehre, die zwischen Schwinghebel und Druckstück eingebracht wird, aufzuheben, da eine spielfreie Übertragung einen genauen Wert ergibt. Die Fühllehre muß mit Sicherheit das vorhandene Betriebsventilspiel aufheben, selbst wenn das Ventil ein wenig von seinem Sitz angehoben werden sollte.
•-: .r. .,— : -.-A” – ,.
Steuerzeit des Einlaßventils ermitteln
Die Meßuhr so am Zylinderkopf befestigen, daß 28
Die Kurbelwelle in Motordrehrichtung weiterdrehen, bis das Ventil beim Schließen noch 0,4 mm abgehoben ist — die Meßuhr muß wieder normal die Zahl 60 und die gleiche Vorspannung (siehe Zeiger für die ganzen Millimeter) anzeigen, wie beim Öffnungsbeginn. Jetzt auf der Gradscheibe das Schließende des Ventils ablesen. Nach dem Ablesen des Schließwinkels ist zur Kontrolle die Kurbelwelle weiterzudrehen, bis der Nockengrundkreis auf der Oberfläche des Schwinghebels liegt, die Meßuhr muß wieder auf 0 zurückgegangen sein. Nun sind die Steuerzeiten des Auslaßventils des I.Zylinders in der gleichen Weise zu prüfen. Im Allgemeinen genügt es, die Steuerzeiten nur am Ein- und Auslaßventil des I.Zylinders zu messen. Es können aber auch die Ventile der anderen Zylinder geprüft werden. Ist eine Berichtigung der
Strona 29
Motor
Steuerzeiten infolge Längung der Zweifach-Rollenkette notwendig, so ist eine neue Rollenkette einzubringen. (Siehe Seite 4), es kann notfalls aber auch eine versetzte Scheibenfeder eingebaut werden. Es stehen vier verschiedene Scheibenfedern zur Verfügung.
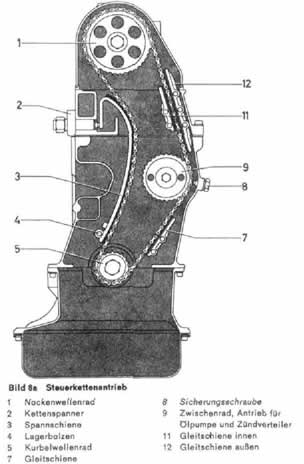
bauen. Kraftstoffleitung an der Kraftstoffpumpe und die Unterdruckleitung am Verteiler abschließen. Wärmfühler für das Fernthermometer aus dem Zylinderkopf ausschrauben. Beide Hohlschrauben für die Entlüftungsleitung von der Wasserpumpe zum Zylinderkopf herausschrauben und die Leitung abnehmen. Zündverteiler mit Lager ausbauen. Kerzenstecker abziehen und die Zündkerzen ausschrauben. Halteschrauben der Zylinderkopfhaube ausschrauben. Zylinderkopfhaube mit Dichtung abnehmen. Die Steuerkette gleitet auf einer Spannschiene. Aus-und Einbau kann bei montierten Zylinderkopf erfolgen. Die Kurbelwelle ist an der Befestigungsschraube für die Auswuchtscheibe in der Drehrichtung des Motors solange zu drehen, bis die Aussparung an der Auswuchtscheibe auf den Lagerbolzen für die Spannschiene zeigt. Abnehmen der Zylinderkopfhaube und Ausbau des Kettenspanners. Siehe Seite 11. Lagerbolzen mit dem Abzieher 187589073300 ausziehen und die Spannschiene vom Zylinderkopf herausnehmen. Die Sechskantschraube vor dem Nockenwellenrad abschrauben, dabei an der Rollenkette gegenhalten. Federring und Scheibe abnehmen. Kettenspanner ausbauen und das Nockenwellenrad abziehen. Ausgleichscheibe und Keil der Nockenwelle abnehmen. Kette in den Kettenkasten ablegen. Zylinderkopf nur in
Scheibenfeder Versetzung
2° = 0,7 mm 3° 20- = 0,9 mm 4° = 1,1 mm 5° = 1,3mm
für eine Berichtigung
von ca. 4° Kurbelwelle von ca. 61/2° Kurbelwelle von ca. 8° Kurbelwelle von ca. 10° Kurbelwelle
Eine Versetzung der Scheibenfeder nach rechts (in Fahrtrichtung gesehen) ergibt einen früheren, eine Versetzung nach links, einen späteren Einlaßbeginn. Eine Versetzung um einen Zahn am Nockenwellenrad ergibt etwa 18° an der Kurbelwelle. Nach der Kontrolle und gegebenenfalls Berichtigung der Steuerzeiten, sind die folgenden Messungen durchzuführen: Der Mindestabstand zwischen Einlaßventil und Kolben bei Kurbelwellenverstellung 5° nach Über-schneidung-o.T. muß 0,9 mm betragen. Ist der Abstand zwischen Kolben und Ventilen kleiner wie angegeben, so ist der Zylinderkopf abzunehmen, eventuell vorhandener Ölkohleansatz am Kolbenboden oder Ventilteller zu entfernen, gegebenenfalls muß der Ventilsitz tiefer gefräßt werden, damit das Ventil bei höherer Drehzahl nicht auf den Kolbenboden aufschlagen kann. Falls eine versetzte Scheibenfeder eingebaut worden ist, muß der Zündzeitpunkt neu eingestellt werden. Nach Abbau von Gradscheibe, Meßuhr und Halter, ist die Zylinderkopfhaube aufzubringen und die Zündkerzen sind einzuschrauben. Motor laufen lassen und die Dichtheit der Zylinderkopfhaube prüfen.
Zylinderkopf ausbauen, prüfen, überholen und aufbauen
Da das Überholen des Zylinderkopfes bei eingebautem Motor vorgenommen werden kann, wird an dieser Stelle der Ausbau und die komplette Überholung beschrieben. Der Ausbau des Zylinderkopfes muß in kaltem Zustand des Motors geschehen.
Haube öffnen. Kotflügel mit Schutzdecken versehen. Kühlwasser ablassen. Wasserschlauch vom Kühlwasserrücklaufstutzen, die Entlüftungs-leitung von der Wasserpumpe zum Zylinderkopf und die Zuleitung zum Wärmetauscher am Zylinderkopf lösen. Ausbau des Luftfilters. Abnehmen der Ansaughutze. Saugrohr und Auspuffkrümmer mit den aufgebauten Vergasern ab-
Strona 30
Motor
kaltem Zustand abbauen. Zylinderkopfschrauben von außen nach innen (umgekehrt wie beim Anzug) lösen, dabei auch die Bügel für die Zylinderkopfhaube abnehmen. Vorn am Zylinderkopf die vier Innen-Sechskantschrauben nicht vergessen. Jetzt den Zylinderkopf mit Dichtung abnehmen.
: r: •< – i\,\-i<– Zerlegen
Nockenwelle nach hinten herausziehen. Lagerbolzen der äußeren Gleitschiene mit dem Abzieher 115589073300 ausziehen.
Ausbau der Ventile
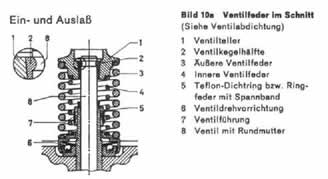
Zylinderkopf auf Ventilmontagebrett legen. Ventilfedern auf dem Ventilfederteller angesetzt, zusammendrücken, die Ventilkegelhälften entfernen. Ventilfedern nachlassen und Federteller äußere und innere Ventilfeder, Rotocap; Druckring und Ventilabdichtung abnehmen. Die Abdichtung besteht aus einem Teflon-Dichtring, der in einer Gummikappe gelagert ist. Die Gummikappe wird mit einem Ring in der Nute der Ventilführung gehalten.
Überholung des Zylinderkopfes
Kontrollieren, ob die Wasserverteilungsrohre im Zylinderkopf festsitzen, gegebenenfalls ver-stemmen oder ersetzen. Wasserkanäle und Durchgänge von Kesselstein und anderen Verunreinigungen säubern. Ist die Trennfläche oder die Oberseite des Zylinderkopfes uneben oder durch Kratzer oder Riefen beschädigt, so ist die beschädigte Fläche zu egalisieren. In Längsrichtung darf die Unebenheit nicht mehr als 0,1 mm und in der Querrichtung nicht mehr als 0,01 mm
betragen. Die zulässige Abweichung der Para-lellität der oberen Trennfläche zur unteren Fläche in Längsrichtung beträgt 0,1 mm. Normal beträgt die Gesamthöhe 84,8 bis 85,0 mm. Muß die Zylinderkopffläche nachgeschliffen werden, beträgt die zulässige Materialabnahme 0,8 mm. Nach der Bearbeitung des Zylinderkopfes ist derselbe mJt einem Druck von 2 atü abzupressen.
Prüfen und evtl. Erneuern von Ventilführungen
Bohrungen der Ventilführungen mittels Drahtbürste und Petroleum reinigen. Nachmessen der Bohrungen mittels Kontrolldorn für Einlaß- und für Auslaßventile. Die Ausschußseite darf gerade nur anschnäbeln, sonst ist die Führung zu erneuern. Muß die Führung erneuert werden, ist sie mittels Treibdorn herauszuschlagen. Prüfen der Grundbohrung im Zylinderkopf. Eventuell beim Austreiben der Ventilführung entstandene angestauchte Stellen sind mittels Reibahle zu entfernen. Neue Ventilführungen auswählen, daß sich zwischen Führung Außendurchmesser und Bohrung im Zylinderkopf eine Überdeckung von 0,01 bis 0,04 mm ergibt, sonst Einbau von Führungen der Reparaturstufe rot. Die Ventilführungen sind mit einer Radialnute versehen, in die ein Sprengring eingreift. Dieser Sprengring dient als Sicherung gegen axiales Verschieben der Führung in der Bohrung. Die Führungen dürfen nur soweit eingepreßt werden, bis der Sprengring am Zylinderkopf anliegt. Zu weit eingepreßte Führungen gewährleisten keinen Festsitz des Sprengringes. Die Führungen sind entweder bei auf etwa 60 Grad Celsius angewärm-
Ventilführungen und deren Bohrungen im Zylinderkopf
Farbkenn-
Außen-
Bohrung im
zeichen
Durchmesser
Zylinderkopf
grün
14,021/14,012
14,000/14,009
braun
14,030/14,021
14,009/14,018
grau/grün
14,039/14,030
14,018/14,027
grau/braun
14,048/14,039
14,027/14,036
rot
14,230/14,212
14,200/14,218
weiß
14,430/14,412
14,400/14,418
Einlaß
Rep.-Stufe
Länge
58,5 mm
1300500024
Normal
13005001 24
I.Stufe
1300500224
1300500324
2. Stufe
3. Stufe
Überdeckung +0,012 mm
Auslaß
1080500524
Normal
grün/braun
braun
grau/grün
grau/braun
rot
weiß
15,021/15,012 15,030/15,021 15,039/15,030 15,048/15,039 15,230/15,212 15,430/15,412
15,000/15,009 15,009/15,018 15,018/15,027 15,027/15,036 15,200/15,218 15,400/15,418
45,0 mm
1. Stufe
2. Stufe
3. Stufe Überdeckung +0,012 mm
Strona 31
Motor
Ventiltellers gegenüber der Zylinderkopf-Trenn-
fläche:
Mindestabstand bei neuen Ventilsitzen
und neuen Ventilen:
Einlaß —0,5 mm Auslaß —16mm
Größtabstand bei nachgearbeiteten Ventilsitzen
und nachgeschliffenen Ventilen:
Einlaß -2,0mm Auslaß —17,5mm
Erneuern von Ventilsitzringen
Zuerst den alten Ventilsitzring mit Hilfe eines Ventilsitzdrehwerkzeuges bis auf etwa 0,4 mm Reststärke ausdrehen und den Rest des Ringes entfernen. Sitz des Ventilsitzringes säubern und den Durchmesser mittels Innenmeßgerät feststellen. Liegt der Durchmesser im Rahmen der Toleranz der Tabelle unten, kann nochmals ein Ventilsitzring gleichen Durchmessers eingebaut werden. Auf jeden Fall muß eine Überdeckung von +0,074 bis +0,100 beim Ein- und Auslaßventilsitzring vorhanden sein, anderenfalles muß die Bohrung für den Ventilsitzring aufgebohrt und ein Übermaßring eingebaut werden. Zum Einsetzen eines Ringes ist der Zylinderkopf auf etwa 60 Grad Celsius zu erwärmen und der Ventilsitzring mit flüssiger Luft oder Trockeneis unterkühlt einzulegen und mittels passendem Dorn leicht einzuschlagen, damit der Ring sicher richtig auf dem Grund der Bohrung aufsitzt. Nach dem Einbau des Ringes sollte derselbe an drei Stellen verstemmt werden.
tem Zylinderkopf einzupressen oder aber die Führungen sind mittels Trockeneis oder flüssiger Luft zu unterkühlen. Die Bohrungen im Zylinderkopf werden leicht mit Talg bestrichen und nun .die Führungen mittels Eindruckhülse 18758910 39 eingedrückt. Nach dem Einpressen der Führungen sind dieselben mit einem Kunststoffdorn und leichten Hammerschlägen auf Festsitz zu prüfen. Eventuell Führung mit größerem Außendurchmesser einbauen, da bei loser Führung die vorgeschriebene Überdeckung nicht vorhanden war. Bohrungen, wie eingangs beschrieben, nachmessen und gegebenenfalls enge Stellen egalisieren.
Ventilsitze nacharbeiten
Bevor ein Ventilsitz nachgearbeitet wird, sind die Ventilführungen zu überprüfen. Die Kontrolle des Sitzes zwischen Ventil und Ventilsitz wird mittels eines neuen Ventils und Touschierfarbe vorgenommen. Ventil abwechselnd etwa ein Sechstel einer Umdrehung nach links und rechts drehen. Entweder wird ein Ventilsitz-Drehwerkzeug, Fräser oder eine exzentrisch schleifende Ventilsitz-Schleißmaschine verwendet. Das Drehwerkzeug wird über dem betreffenden Sitz zentriert und durch Drehen der Kurbel wird der Drehstahl transportiert. Die Spannstärke wird mittels Rändelschraube eingestellt. Bei der Bearbeitung des Sitzes mittels Fräser, ist der Sitz soweit frei zu fräsen, daß die Freifräsung mindestens 0,1 mm beträgt oder aber die Hinter-fräsung des Sitzes muß einen Winkel von 120 Grad bilden. Nun erfolgt unter leichtem zentralem Druck auf die Fräßspindel das Vor- und Fertigfräßen des Sitzes. Bei der Verwendung einer exzentrisch schleifenden Ventilschleifmaschine zuerst Schleifkegel auf einem Winkel von 90 Grad minus 30 Minuten abrichten, dann Sitz vor- und fertigschleifen. Es muß darauf geachtet werden, daß die Unterkante des Ventilsitzes am Ventil nicht am Ventilsitz im Zylinderkopf aufliegt, da das Ventil undicht wird und zum Durchbrennen neigt.
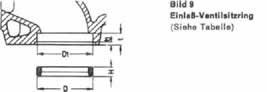
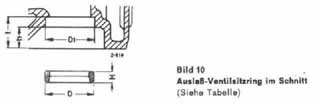
Ventilsitzbearbeitung
Ventilsitzbreite:
Einlaß
Auslaß
Ventilsitzwinkel Zulässiger Schlag des
Sitzes Hintenlegung des Sitzes
Ventile überprüfen und schleifen
Ventile am Teller und Schaft auf Ventilprüfgerät kontrollieren. Der Ventilkegel muß zum Schaft konzentrisch rund laufen, der max. Schlag beträgt 0,03 mm. Ventile, deren Schaft beim Einlaßventil unter 8,945 mm, beim Auslaßventil unter 10,920 mm abgenutzt ist, sind zu ersetzen. Die Ventile sind unter einem Winkel von 90° auf der Ventilschleifmaschine zu schleifen. Darauf ach-
1,25-2,0 mm 1,25-2,0 mm 90°-30-
0,05 mm
120° bzw. 0,1 mm
freigefräßt Zulässige Vertiefung (—) bzw. Erhöhung des
Strona 32
Motor
Ventilsitzringe Größe
und deren Bohrungen im
Ausfräsung Ring-0 D1 0
Zylinderkopf Maße
Höhe des Ringes D
in mm
Tiefe im Kopf
Abstand «t1 » zwischen Zylinder-
köpf und Ventilsitzring
Einlaß
Normal
48,000/48,016
48,050/48,100
8,000/7,910
LRep.-Stufe
48,500/48,516
48,590/48,600
8,000/7,910
2.Rep.-Stufe
49,000/49,016
49,090/49,100
Auslaß
Normal
42,000/42,016
42,090/42,100
9,500/9,410
LRep.-Stufe
42,500/42,516
42,580/42,600
9,500/9,410
2. Rep. -Stufe
43,000/43,016
43,090/43,100
10,000/10,100 2,0
27,500/27,600 18,0-18,15
Ventilabmessungen Maße in mm 200/8—22C/C
Kopf-0 Schaft-0 Länge L Höhe des Tellers h Ventilsitz- Einlaß min Bearbeit.- winkel sitzgepanzert • neu grenze mitRotoKap 44,30/44,10 8,970/8,948 128,0 1,5 1,0 90° + 30 Auslaß
sitzgepanzert mit Druckring 37,25/36,95 10,950/10,928 113,2 2,3-2,5 T,5 90°
ten, daß dabei keine Rattermarken entstehen. Einlaßventile, deren Tellerhöhe kleiner als 1,5 mm geworden ist, sind zu ersetzen. Grat oder eingeschlagene Stellen am Ventilfuß sind auf der Ventilschleifmaschine zu entfernen. Anmerkung: Vor dem Verschrotten der natriumgefüllten Auslaßventile ist das Natrium zu entfernen, dabei beachten, daß das Natrium nicht mit Wasser zusammenkommt. Aus natriumgefüllten Ventilen auch keine Durchschläge oder Körner anfertigen, bevor nicht die Füllung entfernt ist.
Prüfen der Ventilfedern
Auf dem Federprüfgerät oder wenn dies nicht vorhanden ist, auf einer Federprüfwaage, werden die Federn überprüft. Zuerst ungespannt vermessen, hierbei müssen die inneren Federn eine Länge von 45,0 mm, die äußeren Federn eine Länge von 47,1 mm haben. Zu kurze Federn sind zu ersetzen. Nun sind die Federn bei je zwei verschiedenen Vorspannungen zu messen bzw. zu überprüfen. Die inneren Federn sollen bei einem Druck von 12,8 bis 15,2 kp eine Länge von 31,0 mm, bei der zweiten Belastung eine Länge von 21,0 mm bei einem Druck von 22,8 bis 25,2 kp haben. Die äußeren Federn müssen bei einer Belastung von 26 bis 30 kp eine Länge von 40 mm, bei einer Belastung von 69 bis 77 kp eine Länge von 30 mm haben. Federn, die im endgespannten Zustand die Verschleißgrenze, welche bei —10% der Tabellenwerte 32
liegt, erreicht haben, sind durch neue Federn zu ersetzen.
Ventilschaftabdichtung
Die Ventilschaft-Abdichtung erfolgt durch einen T-eflon-Dichtring, der in einer Gummikappe gelagert ist. Die Gummikappe wird mit einem Drahtring in der Nut der Ventilführung gehalten.
Ventildrehvorrichtung (Roto Kap) Bei den Einlaßventilen sitzt zwischen Zylinderkopf und der Ventilfeder je eine Ventildrehvorrichtung (Rotocap), welche die Ventile bei jedem Arbeitstakt drehen, dadurch wird ein einseitiges Einschlagen vermieden und eine Selbstreinigung der Ventilsitze erreicht. Diese Roto-caps sind wartungsfrei, müssen aber vor jedem Wiedereinbau auf Leichtgängigkeit und Klemmfreiheit durch axialen Handdruck überprüft werden. Klemmende Rotocaps sind zu ersetzen.
Strona 33
Motor
Einbau der Ventile
Die Ventile der richtigen Reihenfolge entsprechend mit geölten Schäften in den Zylinderkopf einsetzen. Jedes Ventil auf Leichtgängigkeit prüfen. Zylinderkopf auf das Montagebrett legen. Ventilfedern, Ventilschaft-Abdichtungen und die Federteller auflegen. Ventilfederteller mit dem Ventilheber herunterdrücken und die Ventilkegelhälften in das Ventilende einsetzen. Ventilheber nachlassen und abnehmen. Beachten, daß der Spalt zwischen den Ventilkegelhälften gleich breit ist.
Aufbau des Zylinderkopfes
Der Aufbau erfolgt praktisch umgekehrt wie der Abbau, dabei sind die folgenden Punkte zu beachten: Die Steuerkette aus den Radkästen anheben und den Motor in Drehrichtung drehen, bis der Kolben des I.Zylinders auf o.T. steht. Nach nochmaliger Säuberung der Trennflächen des Zylinderkopfes und des Kurbelgehäuses, die Zylinderkopfdichtung auflegen und den Zylinderkopf aufsetzen. Haltebügel für die Zylinderkopfhaube aufsetzen. Einölen der Gewinde, der Auflageflächen und der Unterlegscheiben der Zylinderkopfschrauben. Einschrauben der Zylinderkopfschrauben von Hand, dann stufenweise entsprechend des Schemas für die Anzugsreihenfolge anziehen. Kontrollieren, daß sich die Nockenwelle nach dem Anzug der Zylinderkopfschrauben noch leicht von Hand drehen läßt. Einschrauben der vier Innen-Sechskant-schrauben und mit dem Spezialschlüssel Teil-N r. 186589080700 festziehen. Zündverteilerlager einbauen. Äußere Gleitschiene einbauen.
wieder abnehmen. Scheibenkeil in die Nockenwelle einsetzen und die Ausgleichscheibe auflegen. (War eine versetzte Scheibenfeder eingebaut, ist auf die richtige Stellung zu achten. Beim Einbau einer versetzten Scheibenfeder sind die Steuerzeiten und der Zündzeitpunkt zu kontrollieren). Nockenwelle jetzt so drehen, daß die Markierungen auf der Ausgleichscheibe und auf dem 1. Nockenwellenlager übereinstimmen. Spannschiene so einbringen, daß die Führungsbohrung der Schiene mit der Lagerbolzenbohrung übereinander stehen. Nun den Lagerbolzen am Ende mit Dichtmasse eingestrichen einsetzen und in die Bohrung im Zylinderkurbelgehäuse und die Spannschiene einschlagen. Einbau und Entlüften des Kettenspanners. Steuerkette mit einem Haken hochziehen und das Nok-kenwellenrad mit aufgelegter Kette auf die Nok-kenwelle aufbringen. Beachten, daß die linke Hälfte der Kette dabei gespannt ist, da sich sonst Nockenwelleneinstellung bei dem Durchdrehen des Motors verändert. Befestigungsschraube, mit Scheibe und Federscheibe versehen, anziehen.
Einbau und Entlüften des Kettenspanners
Innere Gleitschiene im Zylinderkopf einbauen. Vor dem Einbau des Kettenspanners den Dichtring auf seinen Zustand prüfen und gegebenenfalls ersetzen. Der Spanner ist ohne ölfüllung einzubauen, Befestigungsmuttern anziehen. Nun die öltasche im Zylinderkopf mit Motorenöl füllen und Gleitschiene bis zum Anschlag drücken.
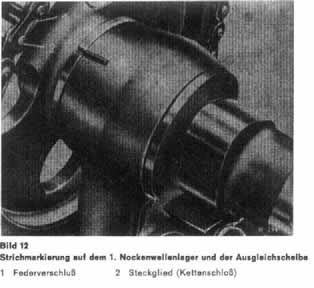
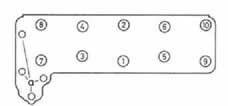
Bild 11
Sehen» für di» Rtihmfolg* d«i Ami»h*n> d«r Zyllndvriropfichriub«
Nockenwellenrad ohne Kette auf die Nockenwelle bringen und festschrauben, um die Flucht der Kettenräder zu überprüfen. Räder dazu nach hinten bis zum Anschlag drücken. Beträgt die Flucht mehr als 0,1 mm, so muß die Ausgleichscheibe ausgewechselt werden. Es stehen Ausgleichscheiben von 2,5; 2,75; 3,0; 3,25 und 3,5 mm Stärke zur Verfügung. Jetzt das Achsial-spiel der Nockenwelle kontrollieren, gegebenenfalls ist die Nockenwelle an der Stirnfläche oder an der Fläche «a» entsprechend nachzuschleifen (0,050 bis 0,128 mm). Nockenwellenrad
Langsam zurückkommen lassen. Es ist immer öl nachzufüllen, damit der Kettenspanner keine Luft ansaugen kann. Dieser Vorgang ist so lange zu wiederholen, bis sich am Kettenspanner keine Luftblasen mehr zeigen. Ist der Kettenspanner